Pitch: Reescrevi a interface do LaserWeb para cortar MDF no Linux (e testei sem ligar o laser)
Além de programador e professor, sou "artesão digital": faço artes que viram cortes e gravações a laser. A dor desse meio é a ferramenta que conversa com a máquina. O software pago mais usado deixou de ativar aqui, e as opções open source são poucas e, em geral, hostis para quem não é especialista.
Então peguei um projeto open source, o LaserWeb (AGPL-3.0), e o adaptei ao jeito que eu trabalho. Chamei o resultado de Brasa Livre.
O problema
O LaserWeb funciona, mas foi pensado para cobrir o máximo de G-code e de hardware possível: câmera, sensor térmico, ventilação, simulações avançadas. Isso é ótimo, mas a interface expõe tudo com nomes técnicos e, no dia a dia, eu acabava mexendo em campos de texto que viram G-code. Não é difícil, mas não é humano de interpretar. Eu só queria usar o laser como um programa de imagem: camadas, manipulação livre de objetos, desfazer, e pronto.
O que eu fiz
Mantive o motor (geração de G-code/raster e o servidor de comunicação) e reescrevi a interface do zero, em português, numa janela única, para Linux.
- Front-end React/Redux; servidor Node (socket.io + serialport) falando com GRBL 1.1h (Grbl_ESP32, placa MKS DLC32).
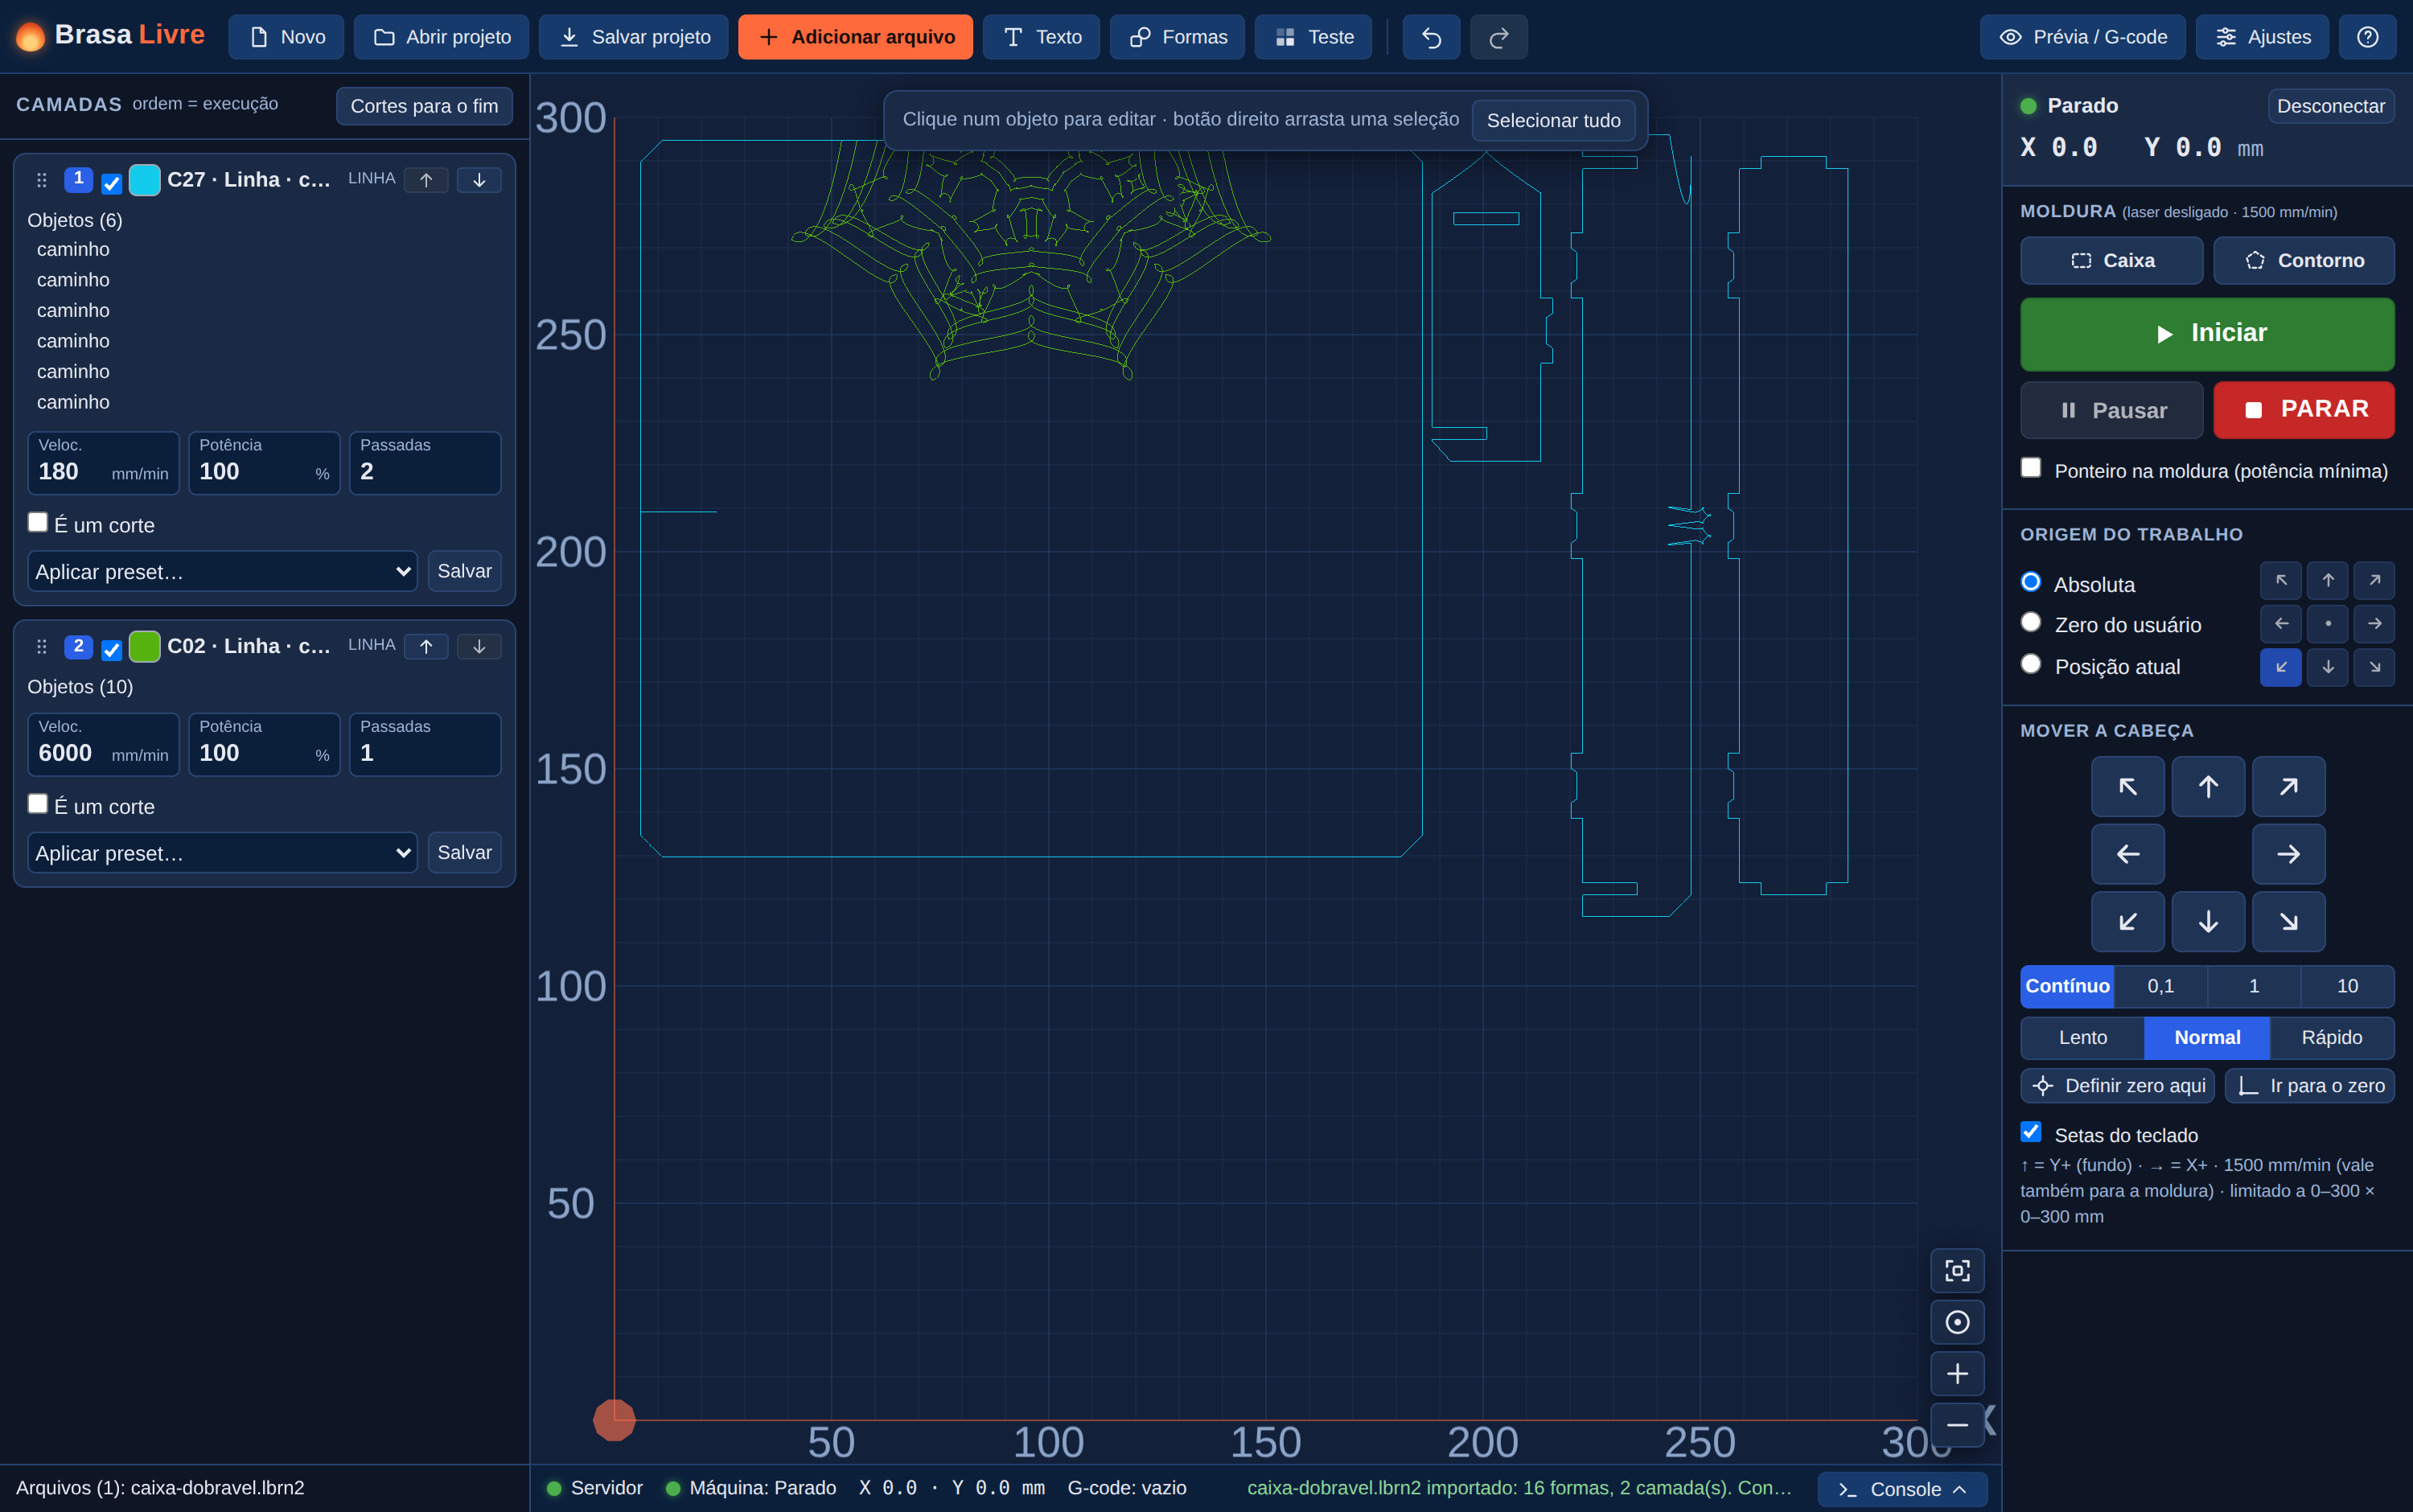
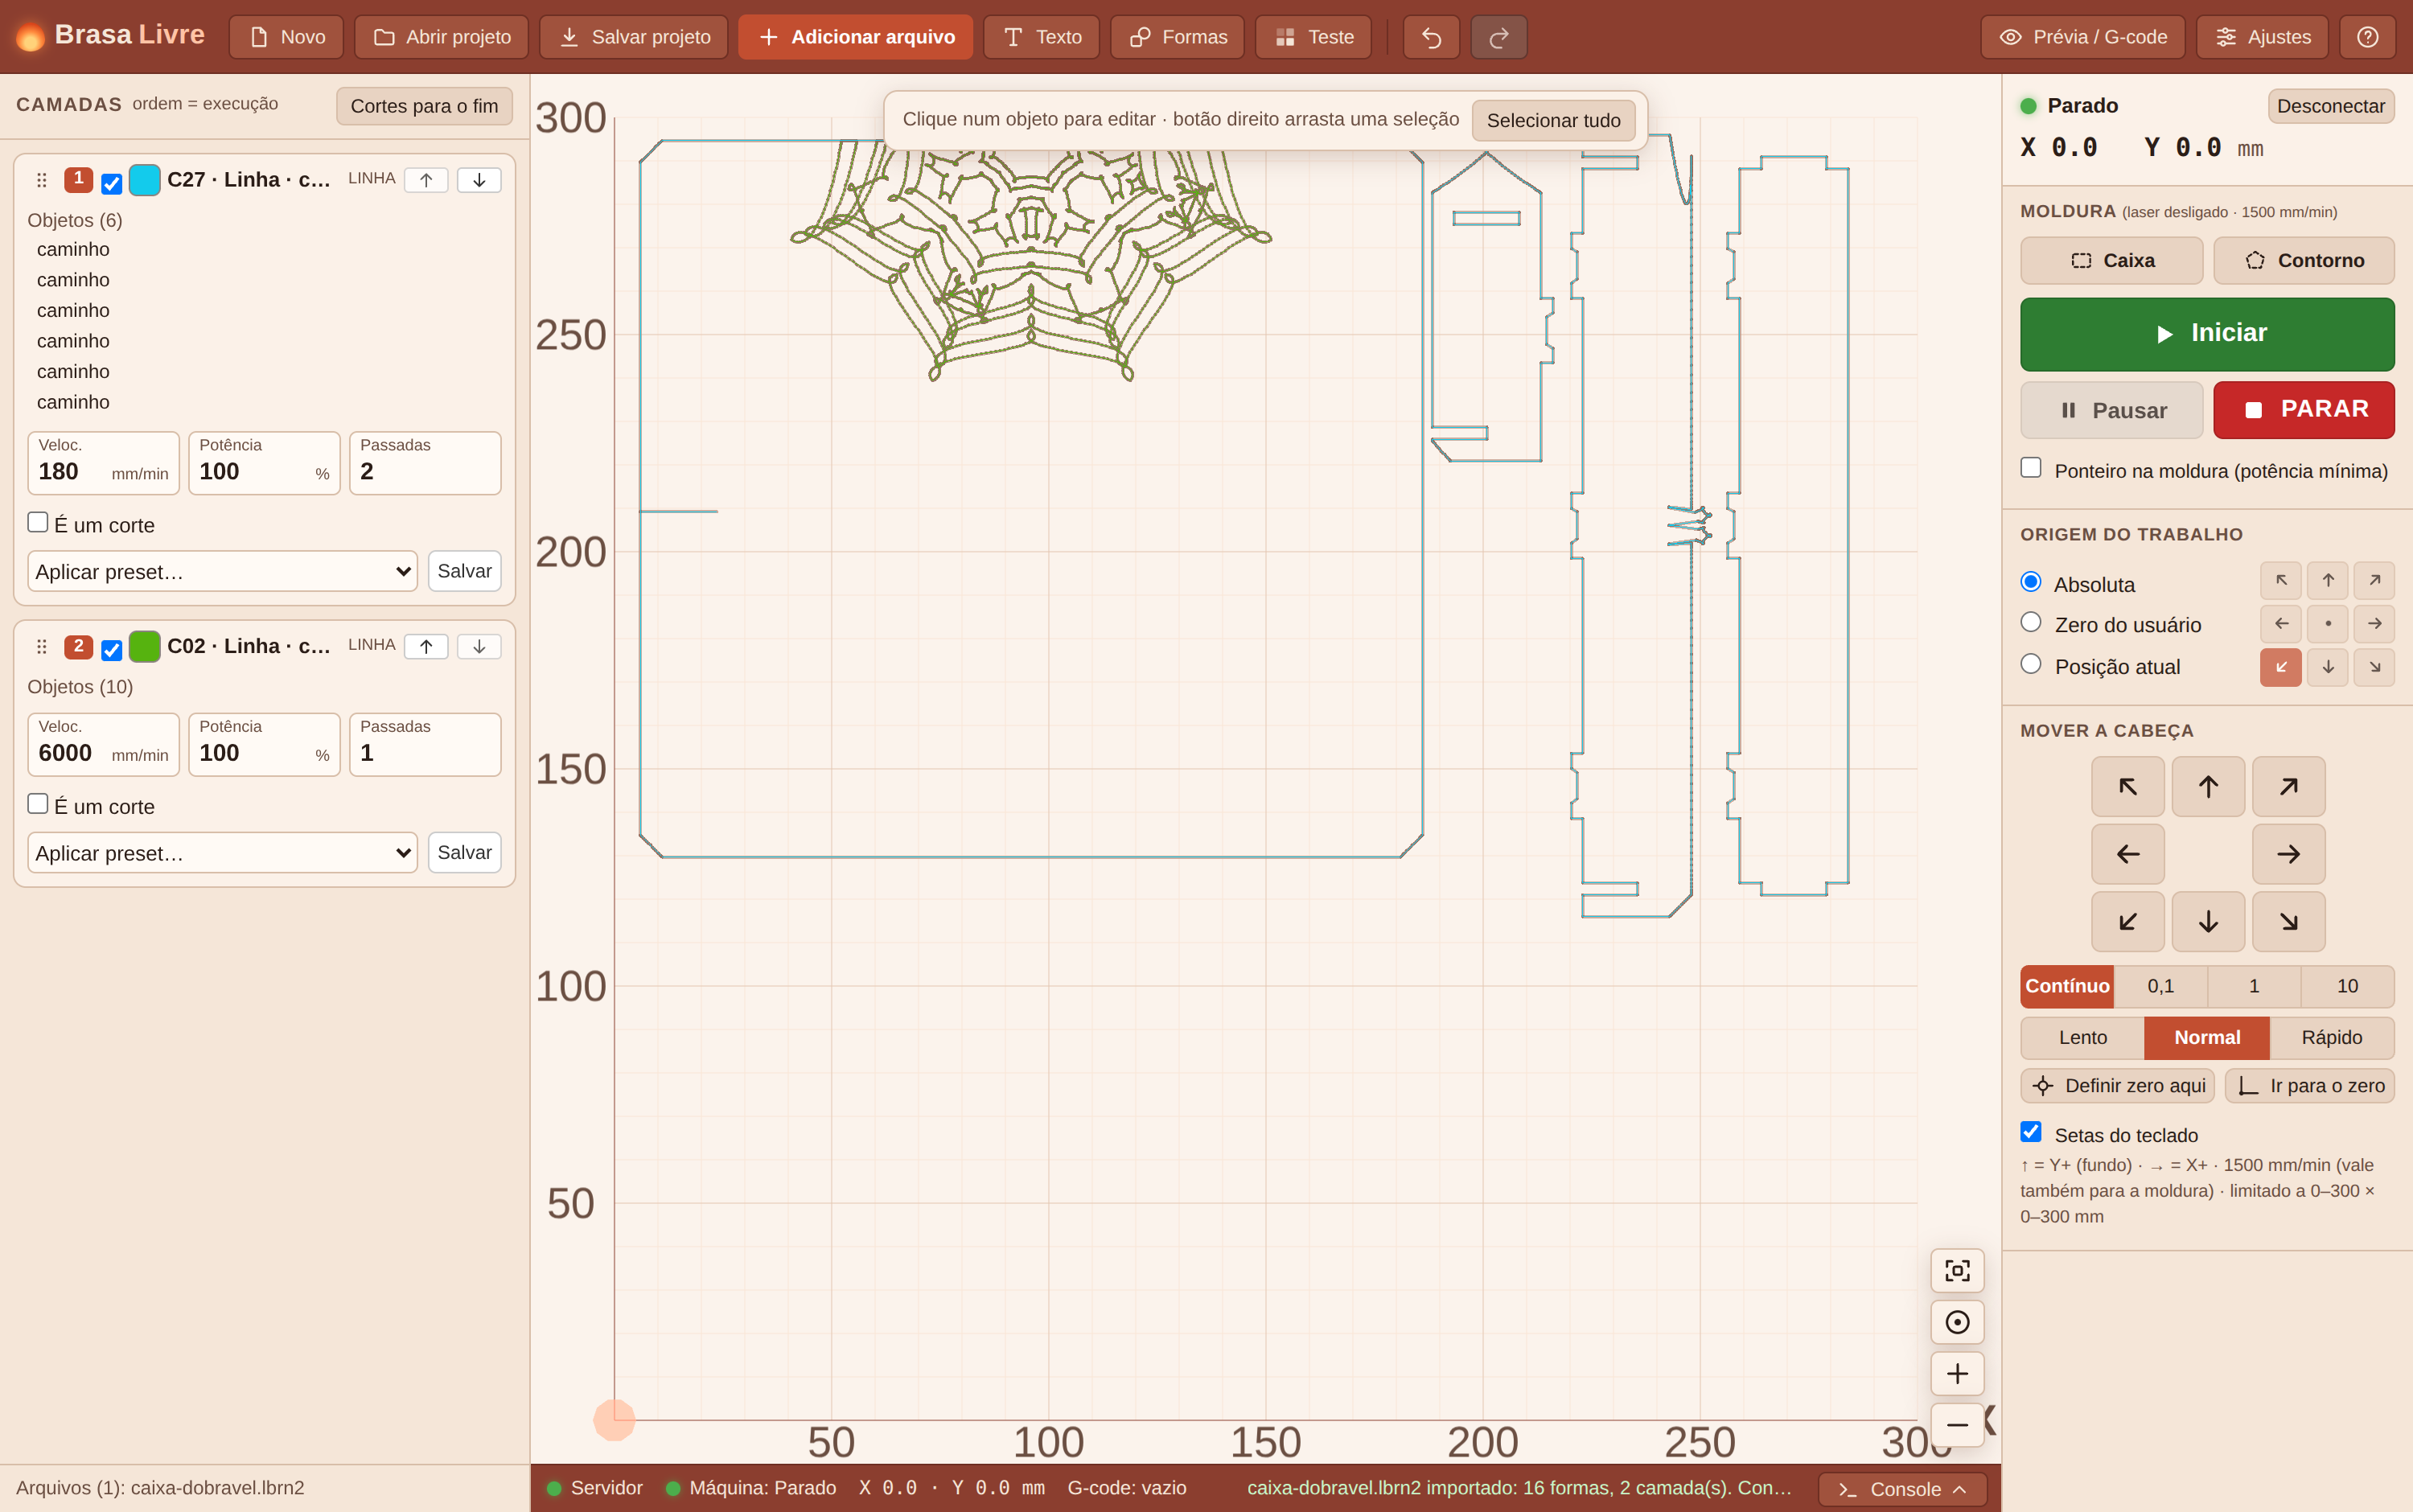
- Camadas por arquivo + cor: cada cor de traço vira uma camada de linha/corte, cada cor de preenchimento vira gravação. A ordem dos cards é a ordem real de execução, e o programa avisa se um corte vier antes de uma gravação.
- Presets de material (MDF 3 mm) a partir dos meus testes reais.
- Texto, formas e edição de nós (opentype.js, Clipper para booleanas e offset), com Ctrl+Z/refazer.
- Vetorização (Potrace, com limiar automático) e pontilhado de imagens: Floyd-Steinberg, Atkinson, Jarvis, Stucki, Bayer e limiar.
- Matriz de teste de material: grade com velocidade nas colunas e potência nas linhas, com os valores gravados ao lado de cada quadrado.
- Abre projetos
.lbrn2e.lbrn(só os meus, formato XML), convertendo camadas e formas. - Temas claro e escuro, com auditoria automática de contraste (WCAG AA).
Prévia do G-code gerado, com os trajetos e o tempo estimado:
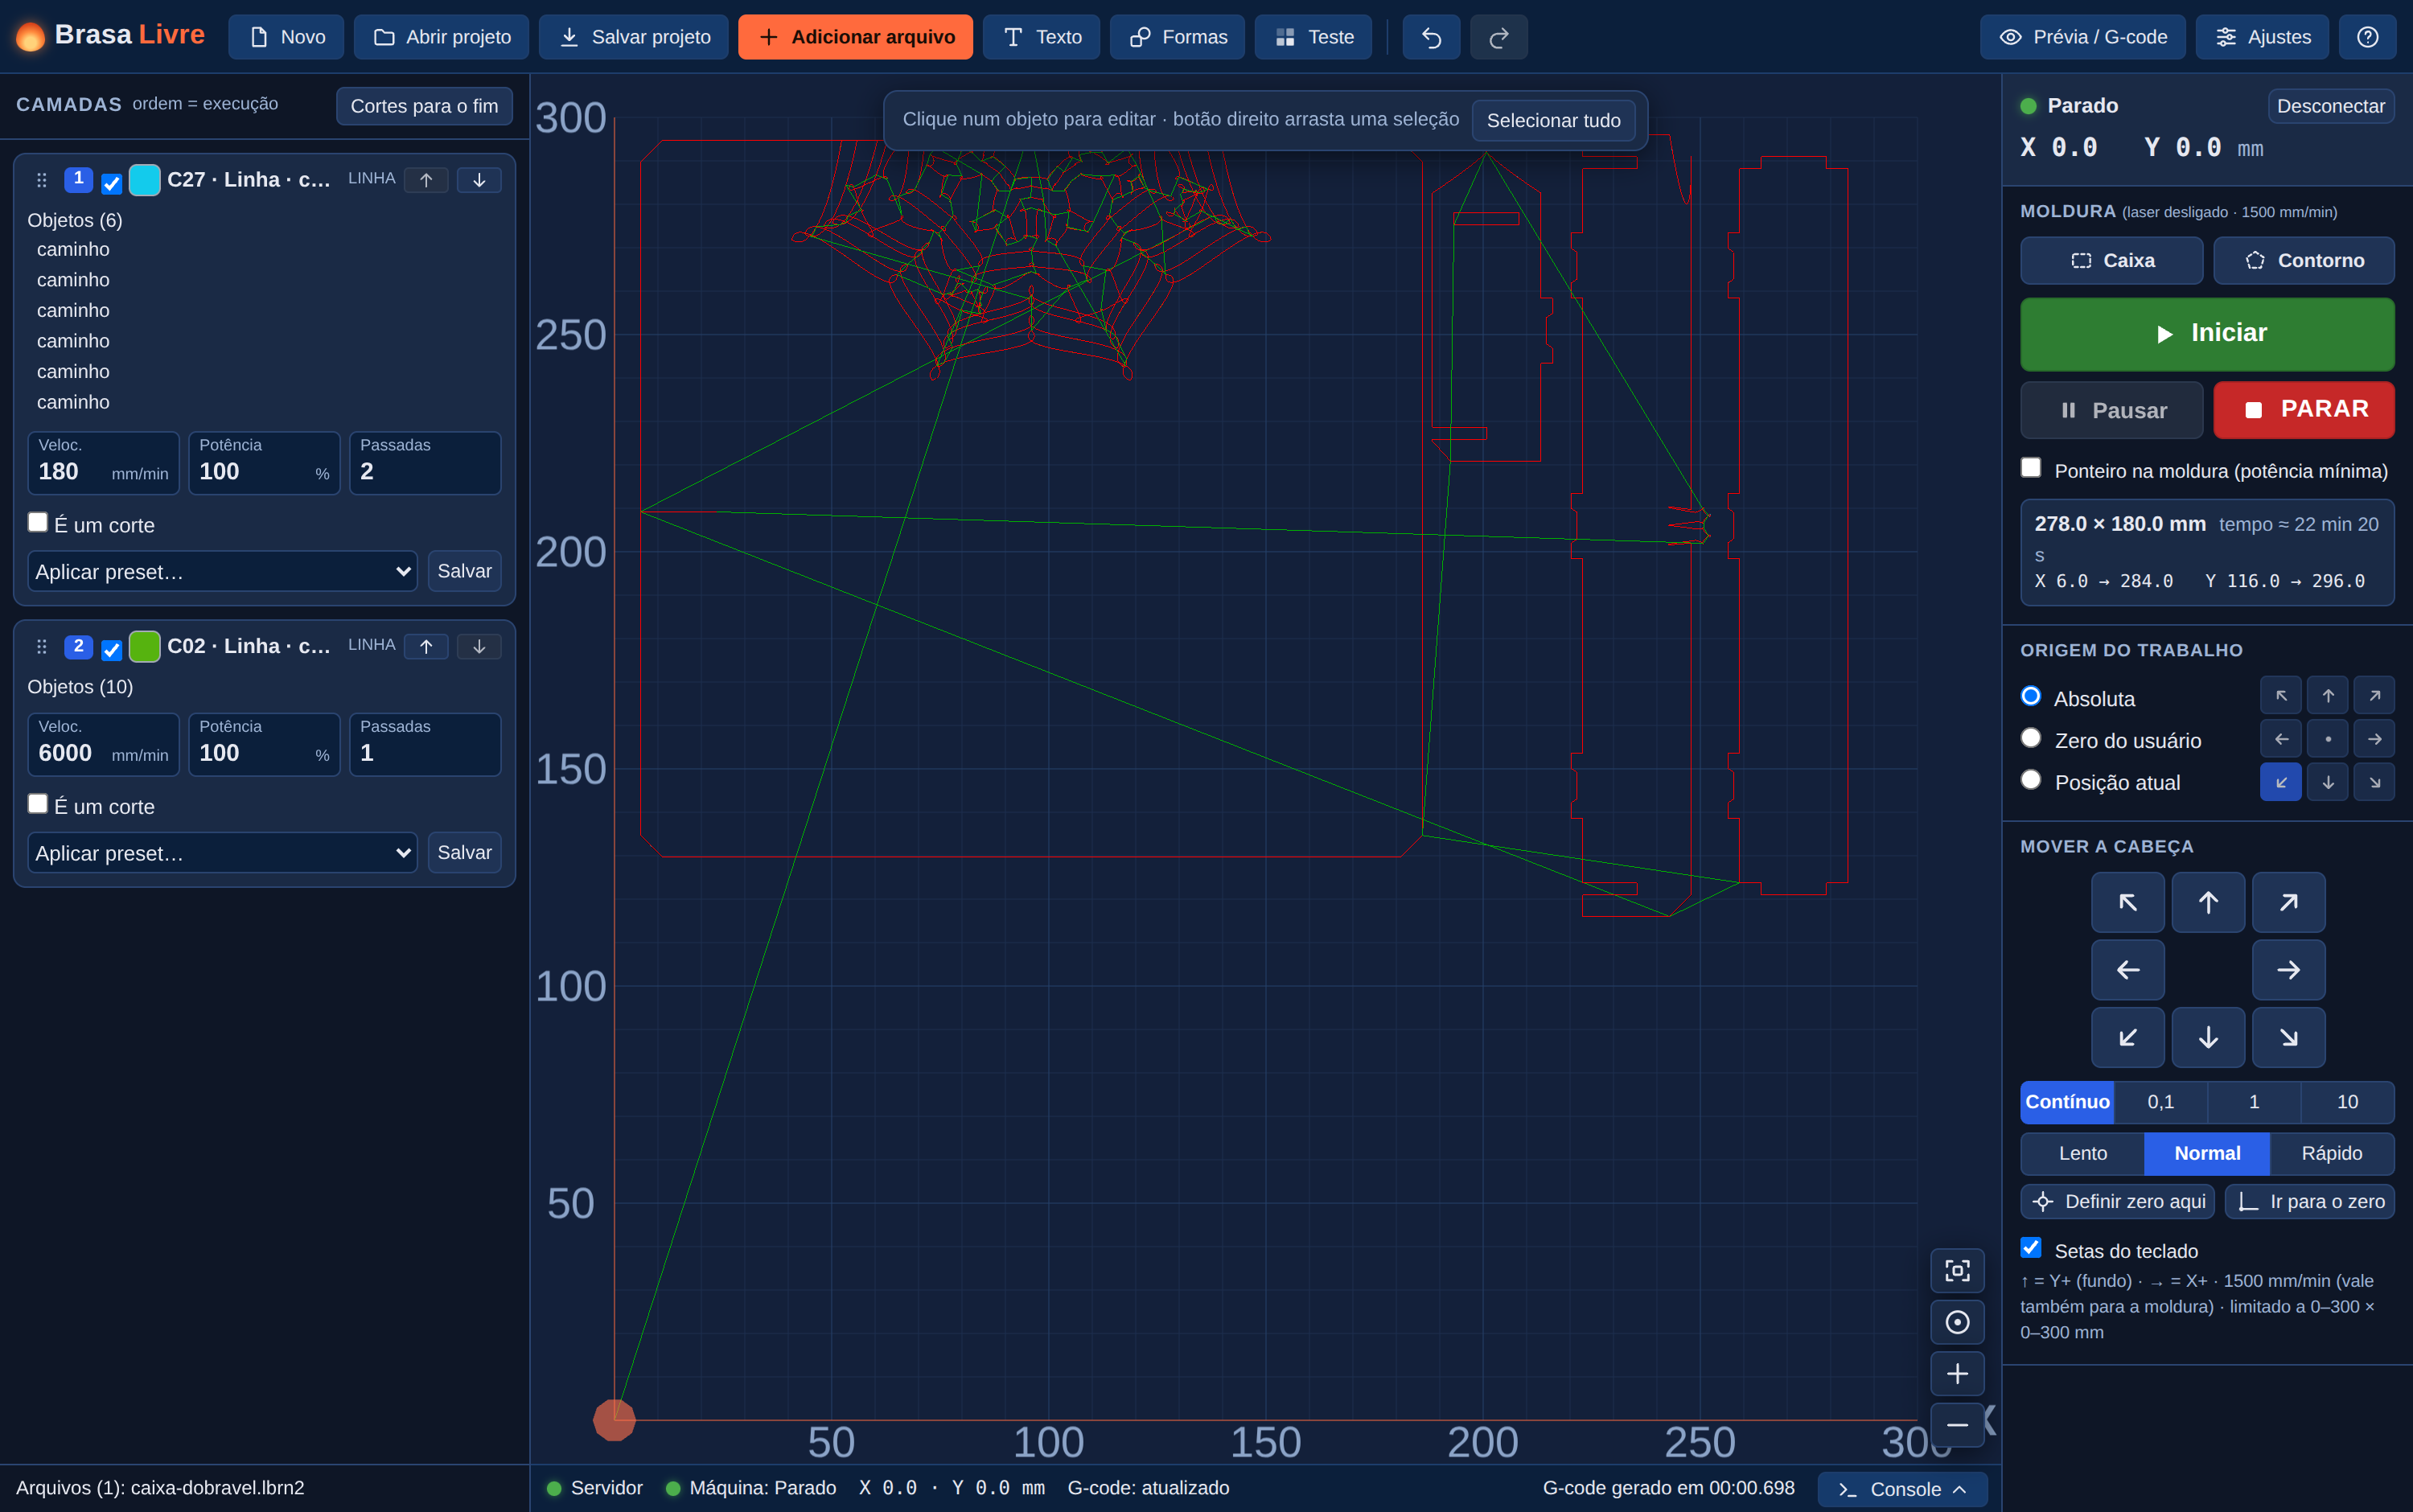
Imagem em pontilhado Floyd-Steinberg, com prévia no card da camada:
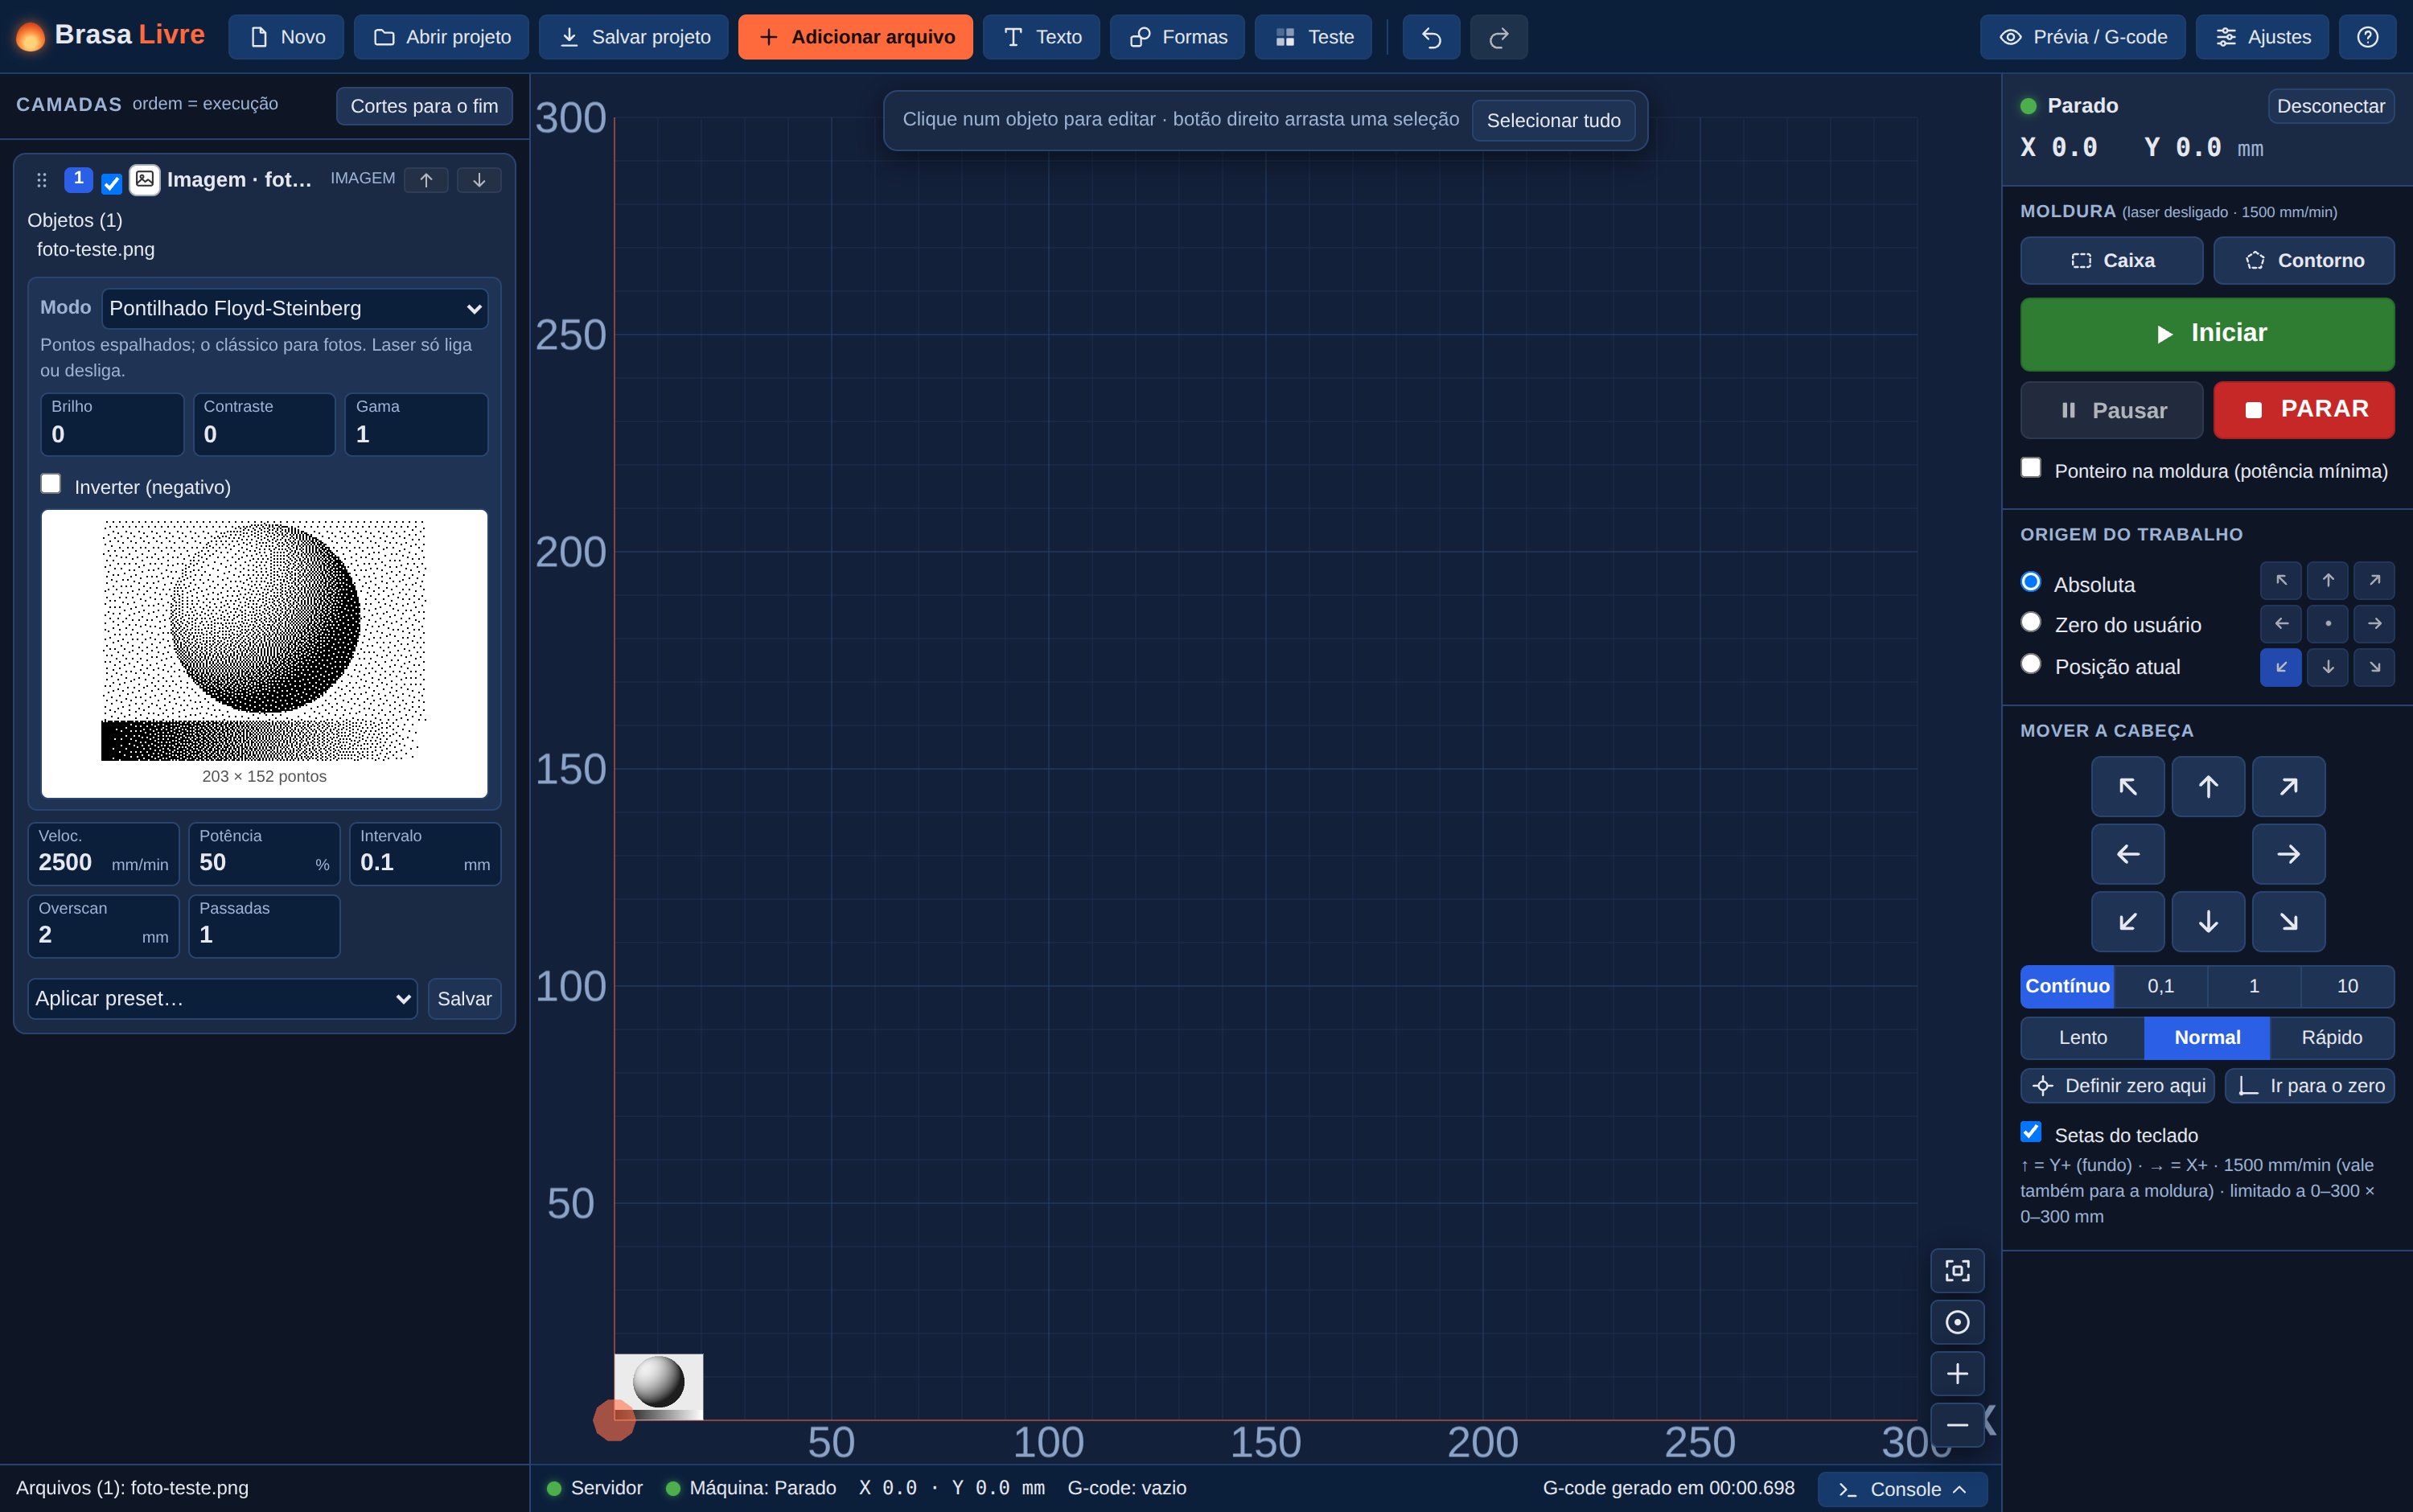
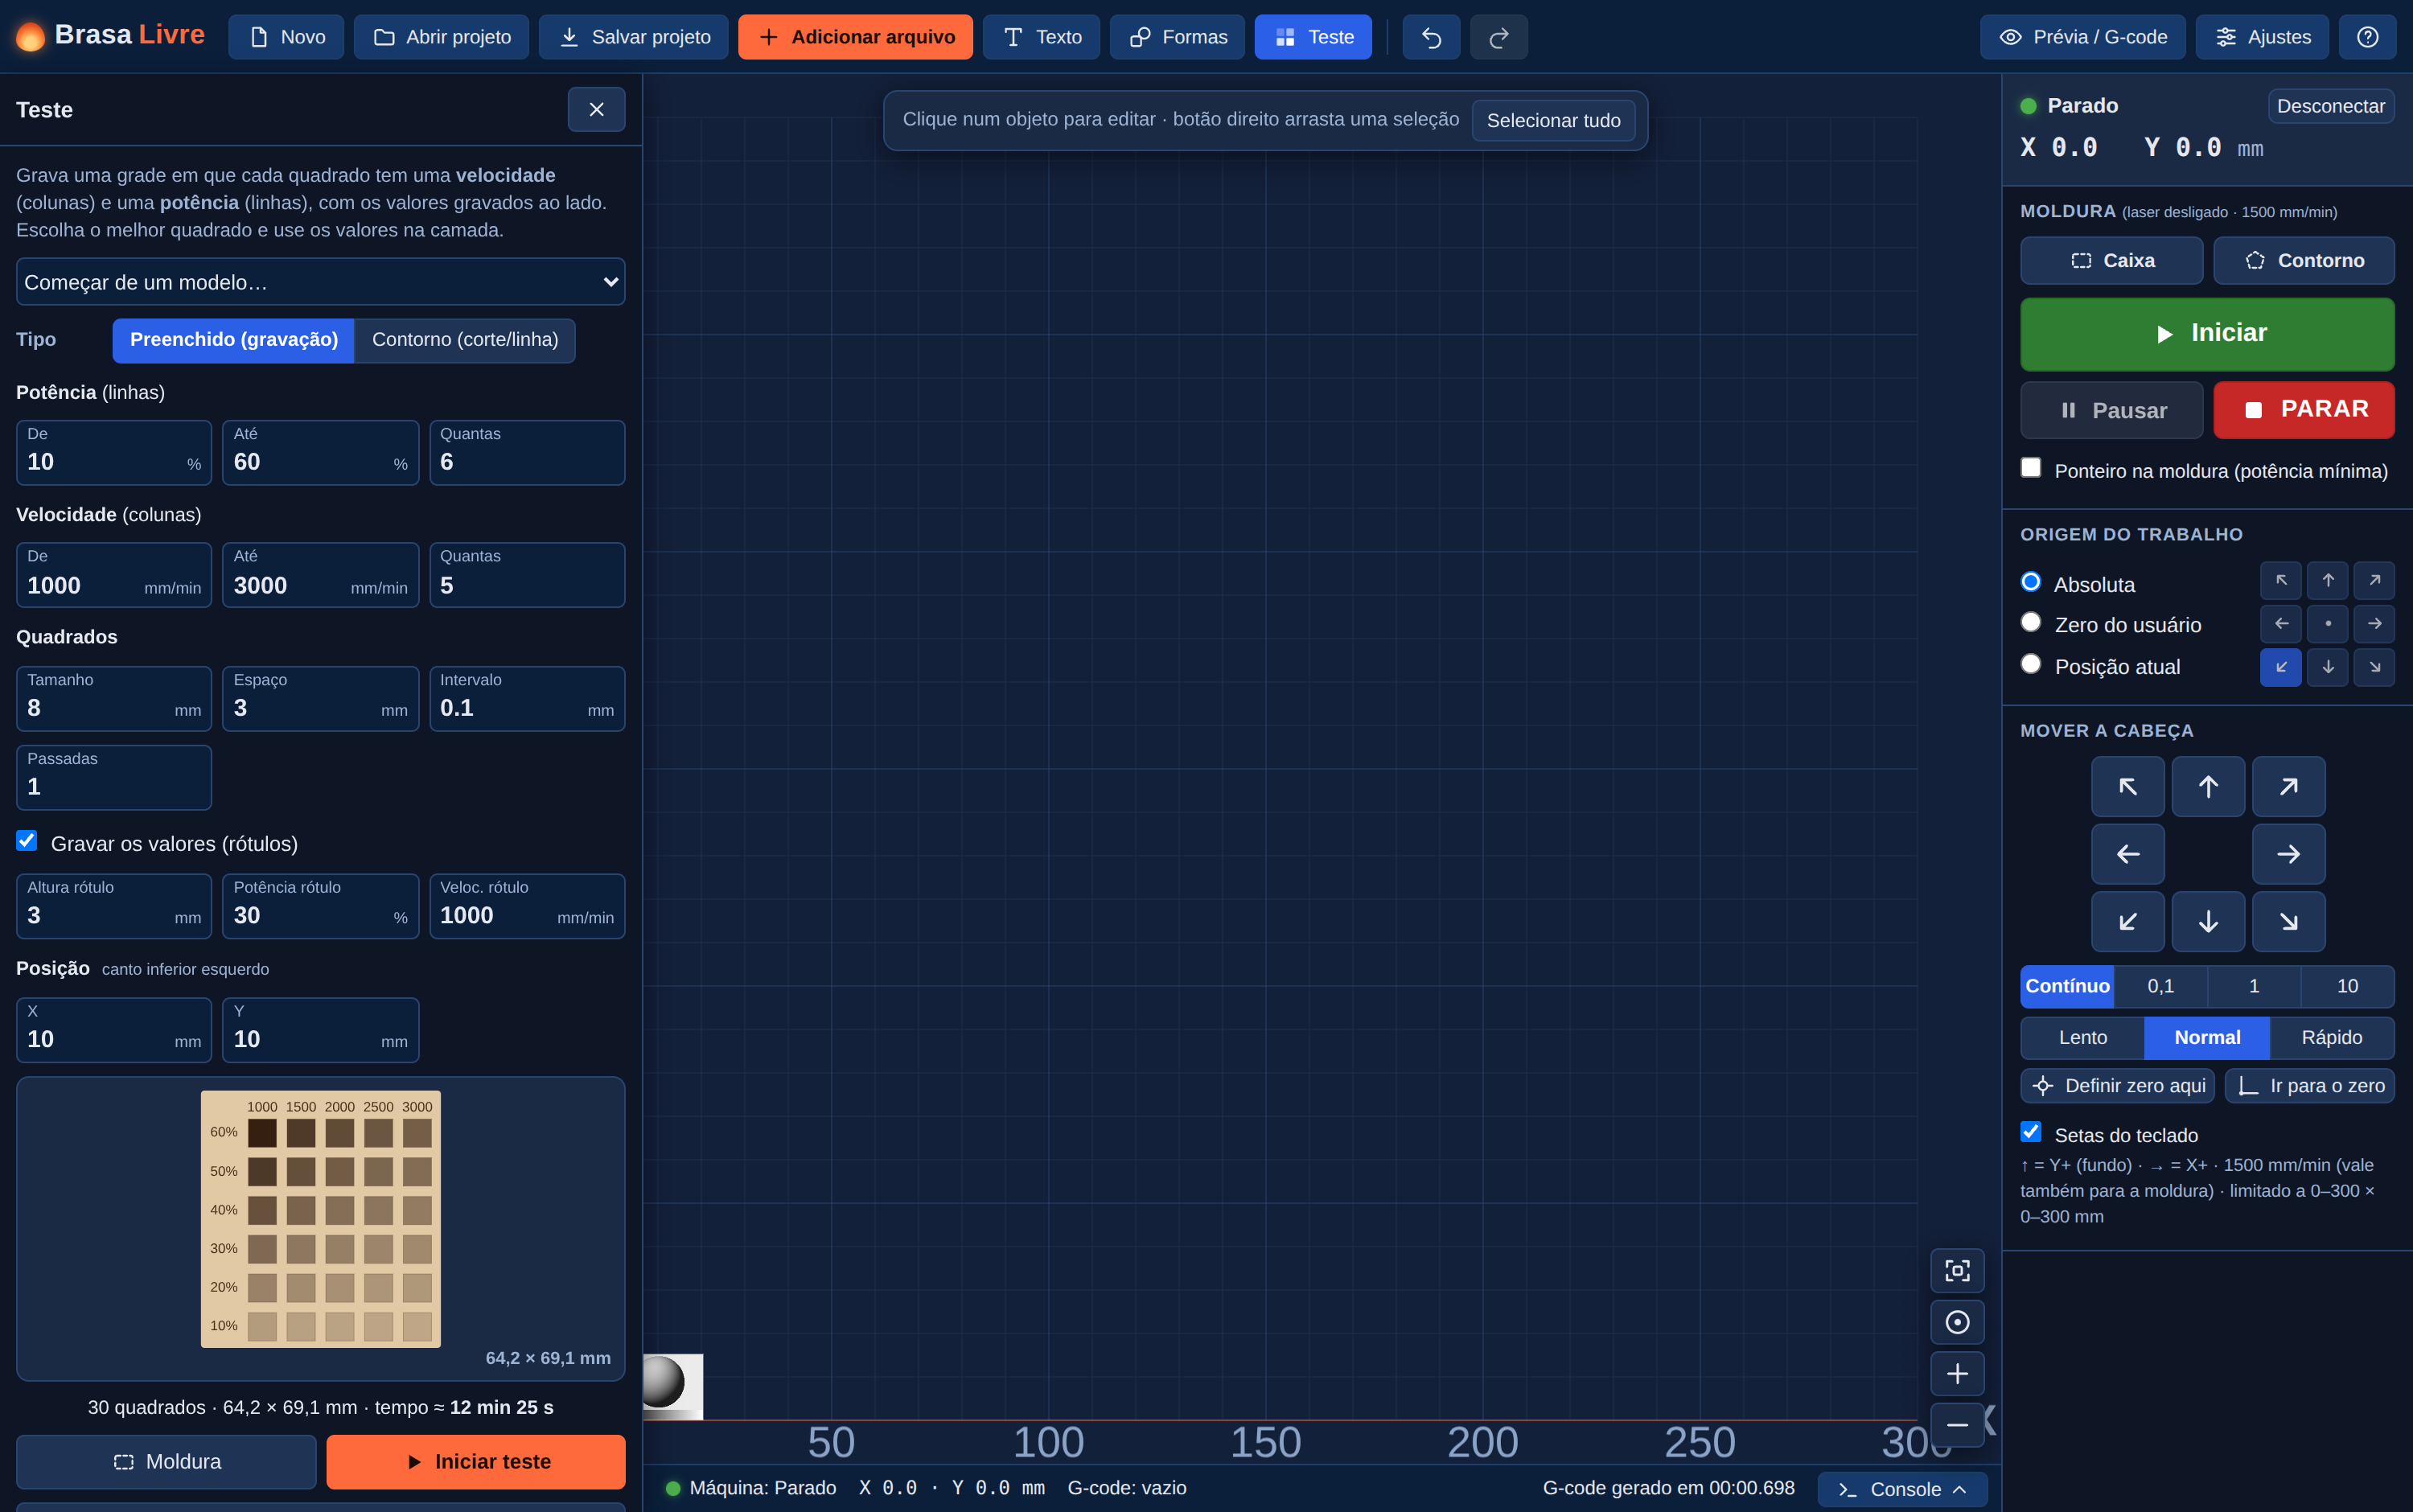
Matriz de teste de material (velocidade × potência):
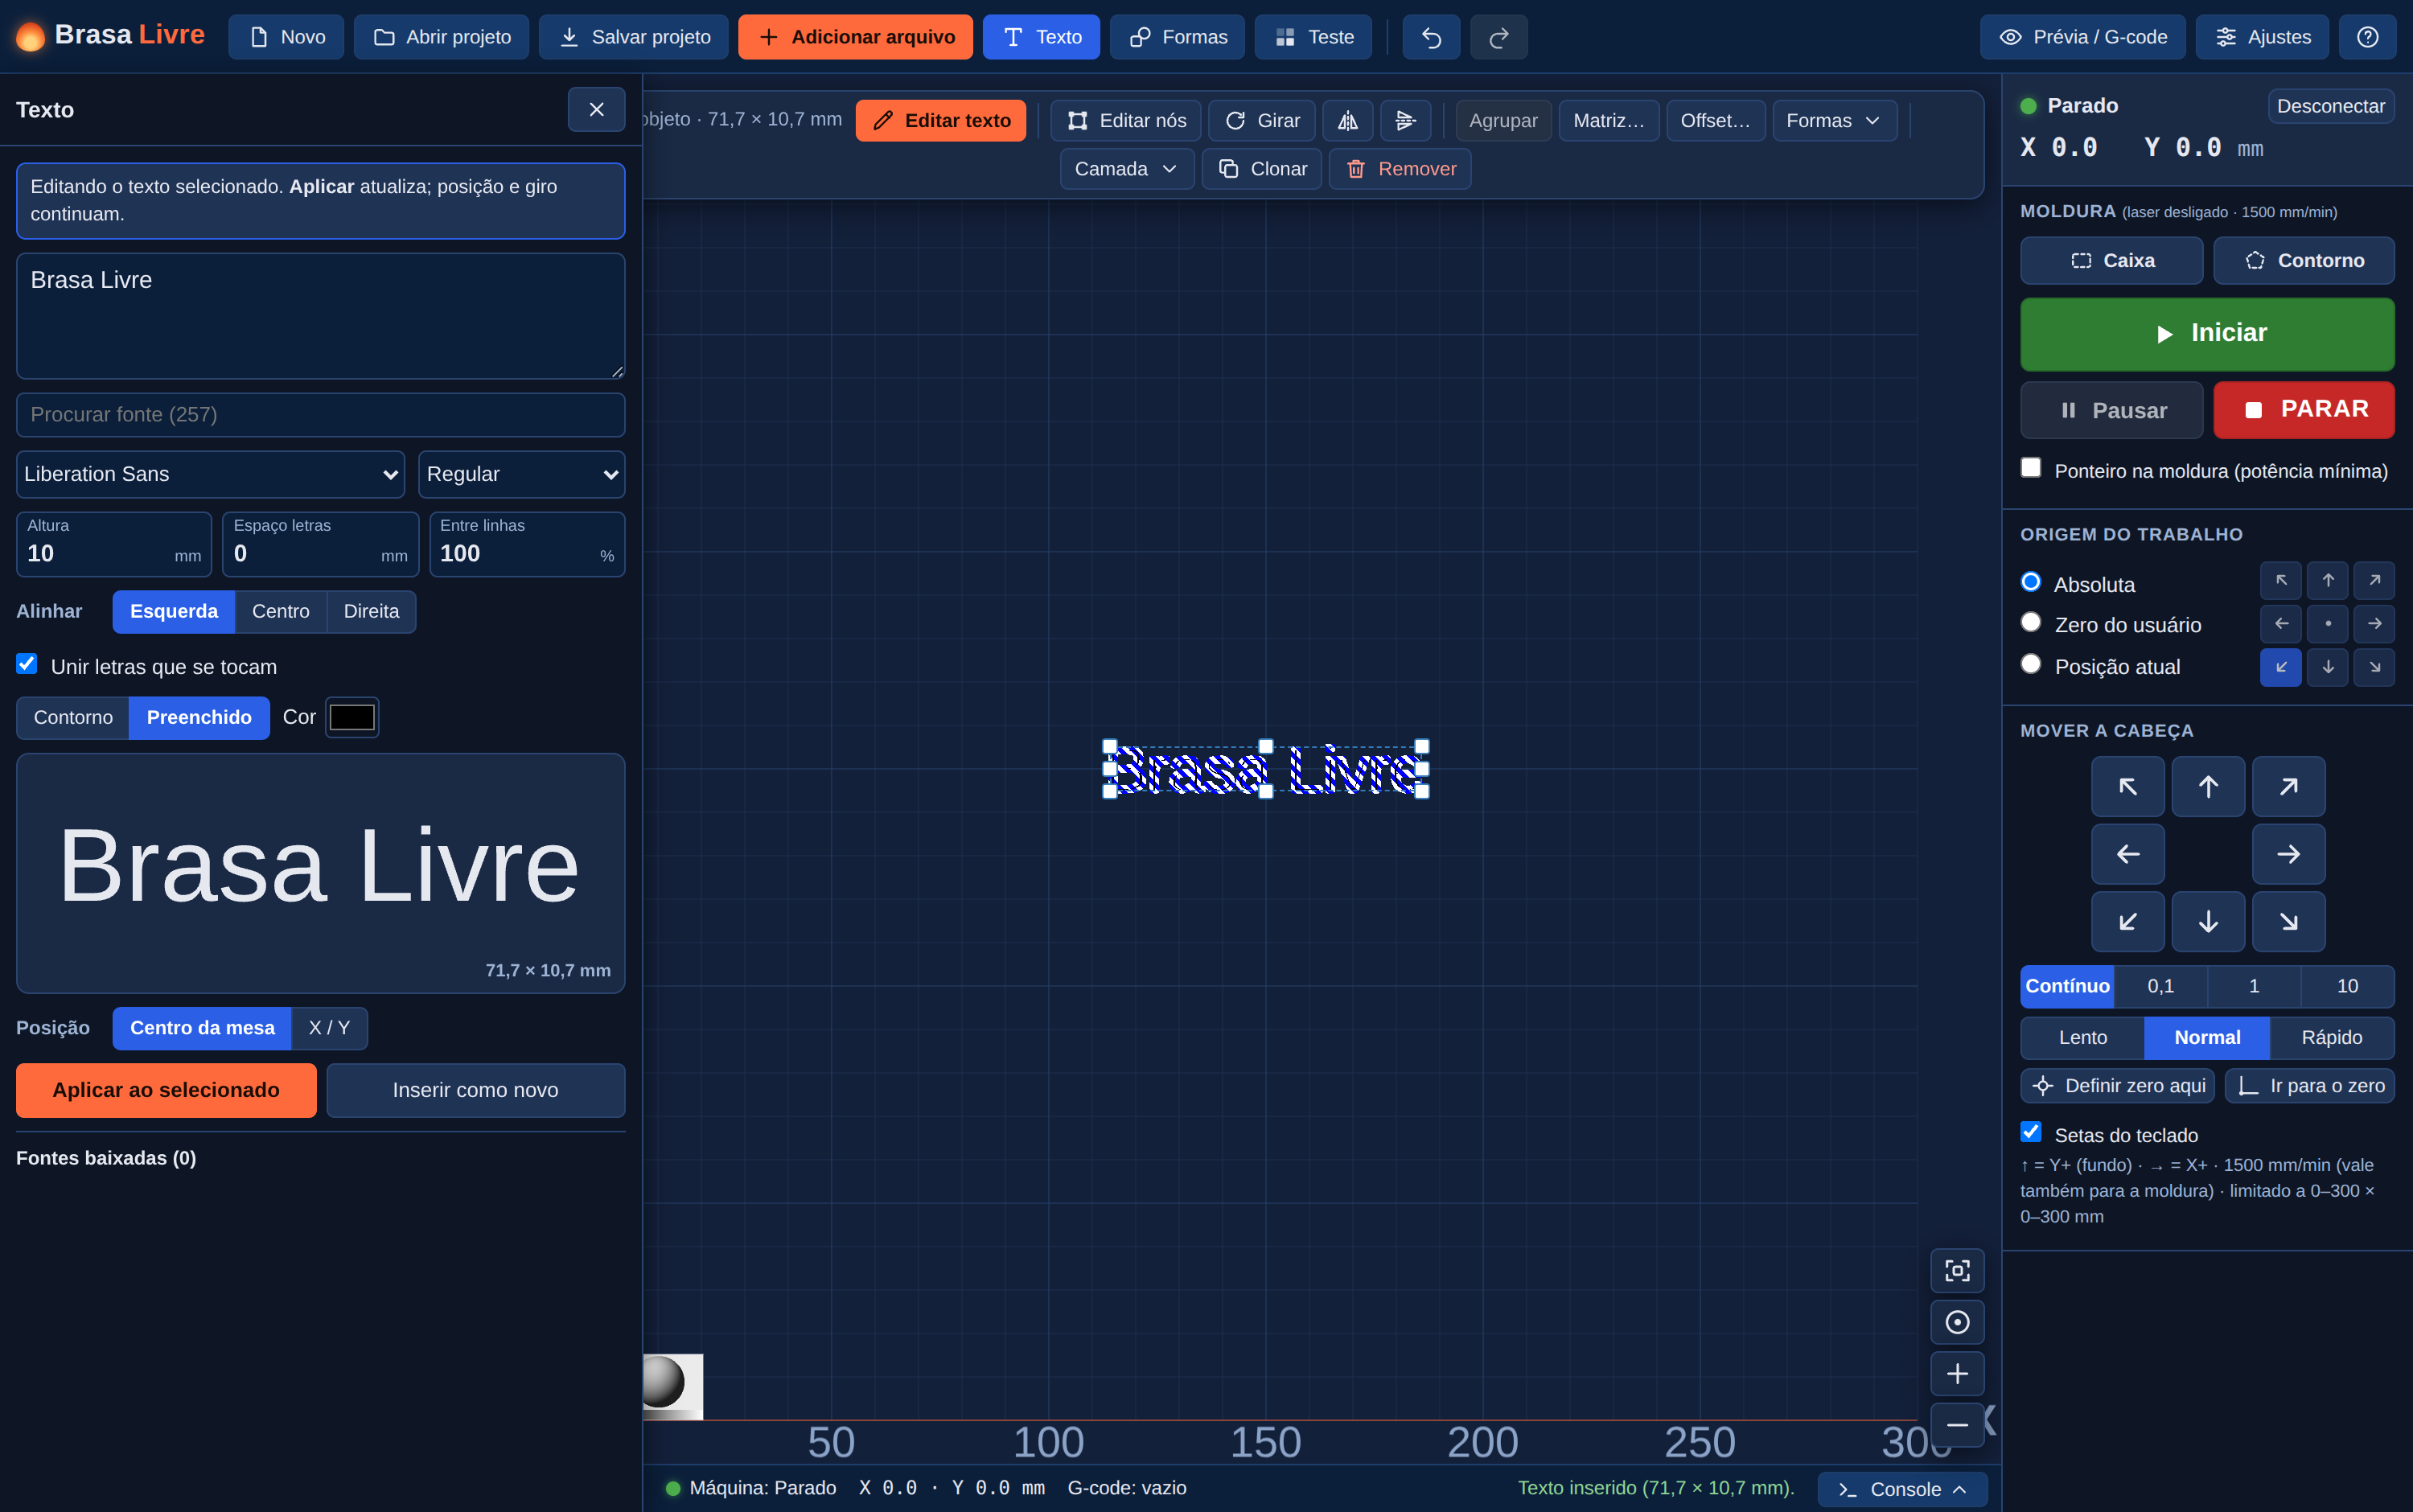
Ferramenta Texto, com prévia ao vivo:
Mesma interface no tema claro (Brasa claro):
Segurança como parte do design
Laser queima. Então:
- Moldura com laser apagado antes de iniciar, na área real do trabalho.
- Confirmação com checklist (foco, material preso, óculos, ventilação) antes de enviar qualquer G-code.
- PARAR faz feed hold + reset +
M5. - O Iniciar é bloqueado se o G-code liga o laser sem
M3/M4ou se a potência máxima configurada está errada (isso me pegou: configurações antigas no navegador fizeram um corte "não acender"). - Mover a cabeça pelo teclado usa homem morto: sem sinal do cliente por 500 ms, o servidor cancela o movimento.
- O servidor só escuta em
127.0.0.1e confere o cabeçalhoOrigindos WebSockets.
Como testei sem ligar o laser
Montei um GRBL simulado em um pseudo-terminal (pty) e testes ponta a ponta com Chrome headless (puppeteer). Eles abrem arquivos, mexem em camadas, iniciam o job e conferem o que o "GRBL" recebeu, linha a linha. Isso achou bugs que eu nunca veria olhando a tela, por exemplo:
- comandos em tempo real acima de
0x7F(como o cancelamento de jog0x85) saíam como UTF-8, em 2 bytes, e corrompiam o comando seguinte. Agora o servidor escreve bytes (latin1); - mover/redimensionar um objeto não marcava o G-code como desatualizado, então a moldura e o início usariam a posição antiga.
Onde estou
Os testes de gravação em MDF já deram resultados (preto sólido, gradiente de tons, contorno fino) e o corte está quase lá: pontes finas que sobram, sem relação clara com velocidade. O próximo passo é o segundo teste de corte, com o material preso e, se der, ar assistido. Só vou publicar o código depois de confiar no resultado gerado na máquina, porque não quero soltar algo que corta errado. Quando sair, vai com crédito ao LaserWeb original e sob AGPL-3.0.
Para onde quero ir
Um gerador paramétrico de caixas e encaixes (finger joint, tab-and-slot, living hinge) com compensação de kerf, nesting para aproveitar a chapa e, quem sabe, um simulador de montagem.
Se você trabalha com laser diodo ou quer ver algum detalhe técnico (o simulador de GRBL, a geração de camadas, o importador .lbrn2), comenta aí.